


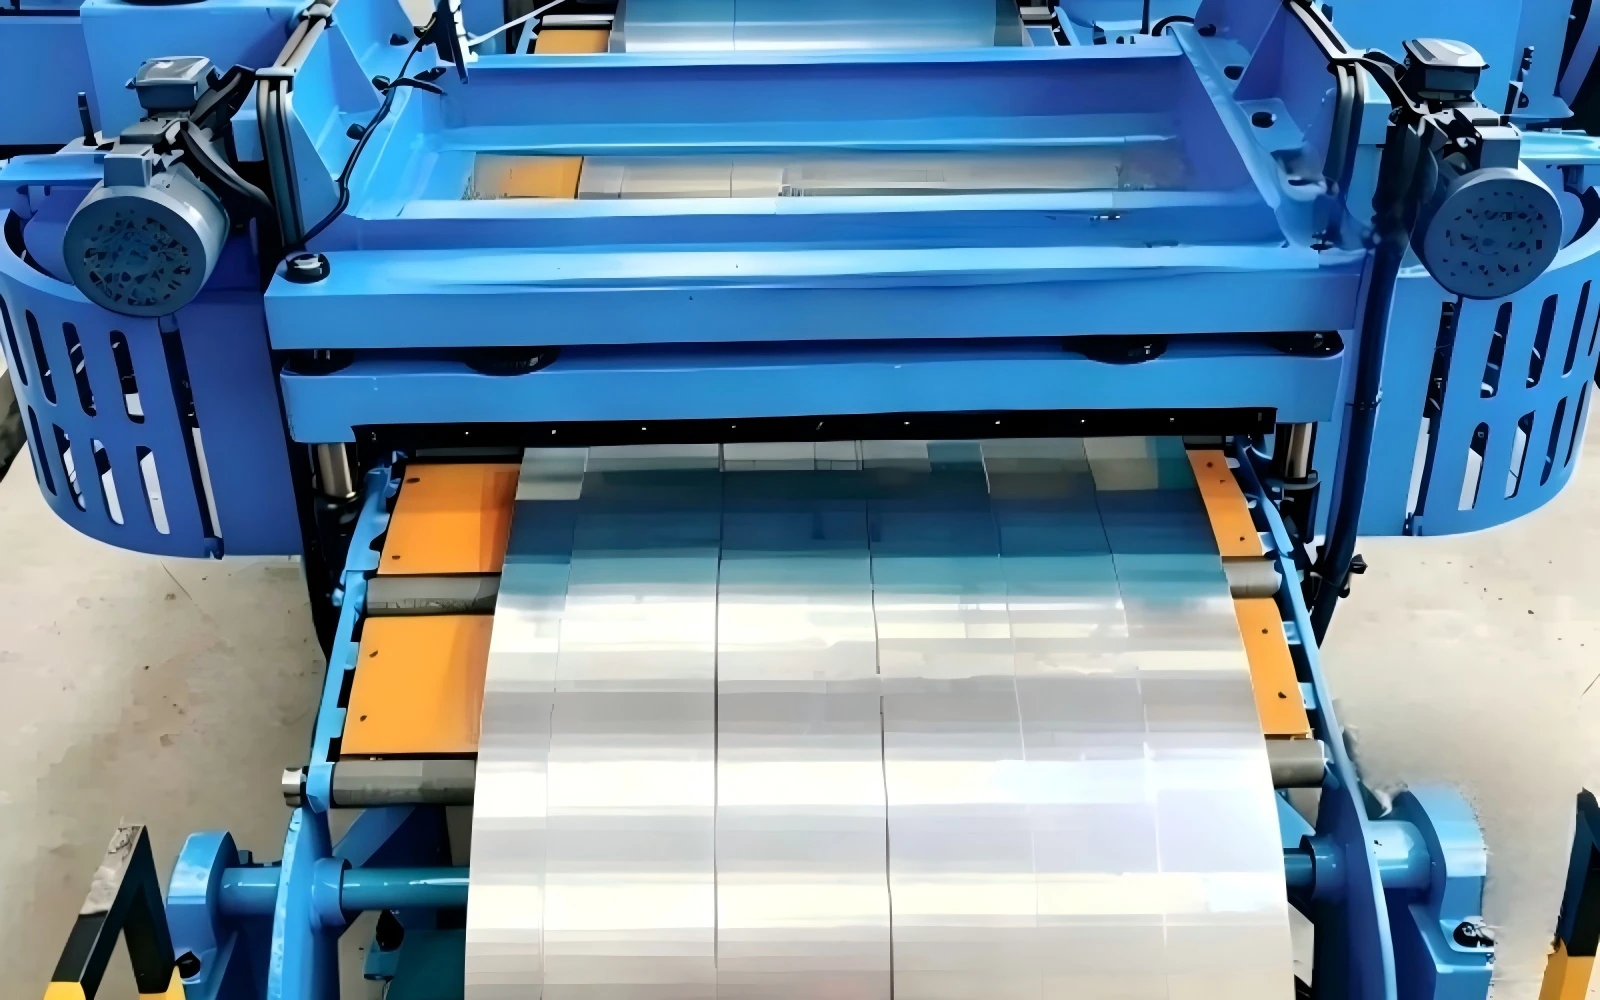
برش کویل فولادییک فرآیند برش طولی مستمر در صنعت فرآوری فلزات است. این سیمپیچهای فولادی با عرض وسیع را با چاقوهای دایرهای چرخشی به چند سیم پیچ نواری با عرض باریک تبدیل میکند، در حالی که ضخامت مواد اولیه و طول سیم پیچ را حفظ میکند. بر خلاف پردازش مقطعی یا برش به طول، که مواد را به ورق های مسطح برش می دهد، شکاف باعث می شود برش های موازی در امتداد کل جهت نورد کلاف های فولادی اجرا شود. کویلهای شکاف باریک بهعنوان مواد خام برای رولسازی، لولهسازی، مهر زنی و سایر روشهای تولید پایین دست استفاده میشوند.
کلاف های فولادی تحویلی از کارخانه های فولادسازی معمولاً در عرض های استاندارد محدود تولید می شوند. بسیاری از کاربران نهایی به نوارهای باریک غیر استاندارد برای محصولات تخصصی نیاز دارند. شکاف این شکاف را پر می کند. مراکز خدمات فولاد و سازندگان برای سفارشی کردن ابعاد به طور موثر، کاهش فشار موجودی و بهبود استفاده از مواد، به خطوط برش متکی هستند. این مقاله تعریف، اصل کار، اجزای کلیدی تجهیزات، انواع شکاف اصلی، گردش کار کامل، چالشهای فنی، مزایا، کاربردهای عملی و روند توسعه برش کویل فولادی را توضیح میدهد و درک سیستماتیکی را برای متخصصان مکانیکی و تجارت خارجی ارائه میدهد.
تعریف پایه و اصل اصلی
برش سیم پیچ فولادی به فناوری باز کردن یک کلاف اصلی بزرگ، برش طولی آن به چندین نوار باریک با مجموعه چاقوهای دایرهای چرخان و چرخاندن این نوارها به سیم پیچهای فشرده مستقل اشاره دارد. مکانیسم برش هسته آن جداسازی برشی است. چاقوهای دایره ای بالا و پایین جفت شده با فاصله دقیق همپوشانی دارند. همانطور که نوار فولادی به طور مداوم از شکاف بین تیغه های دوار عبور می کند، نیروی برشی مواد فلزی را بدون ایجاد مناطق ذوب با دمای بالا که در برش لیزری دیده می شود، جدا می کند.
پاکسازی چاقو یکی از مهم ترین پارامترهای فنی است. مقدار ترخیص با توجه به ضخامت فولاد و سختی مواد تنظیم می شود. فاصله بسیار کم باعث سایش بیش از حد ابزار می شود. فاصله بیش از حد بزرگ باعث ایجاد سوراخ های سنگین و تغییر شکل لبه در لبه های نوار شکاف می شود. کیفیت ضعیف لبه باعث ایجاد مشکلات جدی برای فرآیندهای بعدی رولسازی، جوشکاری یا مهر زنی میشود، مانند شروع ترک در حین خمش.
مهم است که شکاف را از فرآیندهای مشابه برش فلز متمایز کنیم. خطوط برش به طول سیم پیچ ها را به صورت عرضی به ورق های مسطح مجزا برش می دهند، در حالی که شکاف شکل سیم پیچ را حفظ می کند و فقط عرض نوار را تغییر می دهد. برش دادن به تولید پیوسته با سرعت بالا برای نوارهای طولانی دست می یابد که نمی توانند با تجهیزات برش متناوب جایگزین شوند.
اجزای اصلی یک خط برش
خط تولید کامل برش یک سیستم خودکار هماهنگ و متشکل از بخش ورودی، بخش شکاف و بخش خروجی است. هر واحد همکاری نزدیکی برای تضمین عملکرد پایدار و کیفیت محصول دارد.
ابتدا قسمت ورودی شامل ماشین کویل، کویل گیر و تراز می باشد. ماشین کویل هیدرولیک، کلاف های اصلی سنگین را حمل می کند و آنها را روی سنبه uncoiler بار می کند. سنبه قابل انبساط کوئیلر قطر داخلی کویل های فولادی را نگه می دارد و مواد را با کشش عقب قابل کنترل آزاد می کند. تراز کننده نوارهای فولادی منحنی را صاف می کند و تغییر شکل باقیمانده مجموعه سیم پیچ را قبل از برش از بین می برد و از سرگردانی نوار در حین شکاف جلوگیری می کند.
سر برش قلب کل خط برش است. دو خرطومی موازی با دقت بالا، چندین چاقو مدور و واشرهای فاصلهدار را نصب میکنند. فاصلهدهندهها پهنای هدف هر نوار تمامشده را تعیین میکنند. اپراتورها ترکیبات چاقو را با توجه به نیازهای طراحی مشتری پیکربندی می کنند. سرهای برش مدرن امکان تعویض سریع چاقو را برای مشخصات عرض های مختلف می دهند. یک سیم پیچ ضایعاتی یا خردکن ضایعات ضایعات لبه تراش تولید شده در حین شکاف را برای بازیافت جمع آوری می کند.
بخش خروجی عمدتاً شامل جداکننده های نواری، واحد تنش و کویلر است. جداکننده ها نوارهای باریک تازه شکاف را از هم جدا نگه می دارند تا از خراشیدگی سطح روی یکدیگر جلوگیری کنند. واحد کشش نیروی کششی پایدار برای تمام نوارها ایجاد می کند. بدون کشش مناسب، سیم پیچ ها شل، تلسکوپ یا ناهموار می شوند. پس انداز هر نوار باریک را به سیم پیچ های سفت می پیچد. در نهایت، کویل های تمام شده توسط ماشین های کویل خروجی برای تسمه بندی، برچسب زدن و تحویل تخلیه می شوند.
سیستم های اتوماسیون مبتنی بر PLC سرعت خط، موقعیت چاقو و پارامترهای کشش را کنترل می کنند. خطوط برش پیشرفته از ذخیره دستور برای تعویض سریع بین مشخصات مواد مختلف پشتیبانی می کند.
انواع اولیه برش کویل فولادی
با توجه به مکانیسم برش و پیکربندی تیغه، برش سیم پیچ فولادی را می توان به برش برشی دوار، برش تک تیغه و چند تیغه، و همچنین برش با هدف خاص برای مواد نازک یا با گیج سنگین طبقه بندی کرد.
برش برشی دوار رایج ترین نوع مورد استفاده است. یک جفت تیغه دایره ای بالا و پایین مانند قیچی روی هم قرار می گیرند تا جداسازی برشی حاصل شود. فولاد نورد سرد، فولاد نورد گرم، فولاد گالوانیزه و فولاد ضد زنگ در محدوده ضخامت عمومی قرار می گیرد و دارای سرعت کار بالا و پایداری برش خوب است. اکثر خطوط برش استاندارد برای مواد خام لوله سازی و رول شکل دهی از برش دوار استفاده می کنند.
برش چند تیغه، مجموعههای چاقوی زیادی را روی یک جفت آربورد نصب میکند و چندین نوار باریک را در یک پاس واحد تولید میکند. بهره وری فوق العاده ای را برای سفارشات با حجم انبوه ارائه می دهد. با این حال، برش چند تیغه ای الزامات بالاتری را برای صلبیت آربور تحمیل می کند. اگر شفت ها تحت نیروی برش منحرف شوند، تحمل عرض و کیفیت لبه بدتر می شود. برش تک تیغه تنها یک نوار را در هر پاس برش می دهد. اگرچه کندتر است، اما برای فولادهای با ضخامت بالا مناسب است که در آن آرایش چند تیغه ای امکان پذیر نیست.
برش تیغه از تیغ های تیز ثابت به جای چاقوهای دایره ای چرخشی استفاده می کند. محدود به نوارهای بسیار نازک مانند فویل فولادی ضد زنگ نازک است که حداقل ایجاد سوراخ را ایجاد می کند. با این وجود، تیغهای تیغ هنگام پردازش فولاد کربنی ضخیم به سرعت فرسوده میشوند و برای برش کویلهای صنعتی سنگین مناسب نیستند.
علاوه بر برش مکانیکی، برش لیزری به عنوان یک جایگزین مدرن ظاهر می شود. از انرژی حرارتی لیزر برای جداسازی نوارها بدون ابزار تماس فیزیکی استفاده می کند. برش لیزری برای مواد آلیاژی خاص با دقت بالا برتری دارد، اما سرعت تولید آن نمی تواند با برش چاقوی چرخشی برای پردازش سیم پیچ فولادی با حجم بالا رقابت کند.
فرآیند کار گام به گام
کل فرآیند شکاف از عملیات متوالی استاندارد شده پیروی می کند. برای شروع، کویل اصلی توسط ماشین کویل حمل می شود و بر روی سنبه کاوشگر سوار می شود. اپراتورها درجه مواد سیم پیچ، ضخامت و عرض اصلی را در برابر سفارشات تولید بررسی می کنند. پس از گیره، کویل گیر سر کویل را پوست می کند و نوار را به غلتک های تراز می کند.
پس از تراز کردن، نوار فولادی مسطح برای مرکزیت از میان دستگاه های راهنمای جانبی عبور می کند، سپس وارد سر شکاف می شود. چاقوهای دایره ای از پیش تنظیم شده سیم پیچ پهن را به طور همزمان به چند نوار باریک برش می دهند. ضایعات لبه تراش به سمت سیم پیچ ضایعاتی هدایت می شود. بلافاصله پس از برش، جداکننده ها نوارهای مجاور را برای جلوگیری از خراش تقسیم می کنند.
تمام نوارهای شکاف از طریق واحد کشش حرکت می کنند تا کشش یکنواخت را به دست آورند. سپس آنها را محکم روی سنبه عقب انداز می پیچند. گودالهای حلقهای بهعنوان مناطق حائل مواد عمل میکنند و امکان اجرای مداوم را حتی در زمان وقفههای موقتی بخش ورودی فراهم میکنند. هنگامی که کویل اصلی کامل پردازش را کامل کرد، خط متوقف می شود. کویل های شکاف تمام شده تخلیه، بازرسی، تسمه و علامت گذاری می شوند.
بازرسی کیفیت بر سه بعد کلیدی تمرکز دارد: تحمل عرض، ارتفاع سوراخ لبه و وضعیت سطح. فرزهای بیش از حد باید رد شوند، زیرا فرزها ممکن است در ماشینهای رولفرمینگ یا لولهجوشی پاییندست باعث آسیب قالب شوند. اپراتورها به طور دوره ای سایش چاقو را بازرسی می کنند و هنگام افزایش فرزها، فاصله چاقو را دوباره تنظیم می کنند.
کاربردهای صنعتی شکافکویل های فولادی
کویل های فولادی شکاف به عنوان کالاهای نیمه تمام ضروری در بخش های مختلف تولید عمل می کنند. صنعت رولفرمینگ به شدت به محصولات برش بستگی دارد. سینی کابل، C-purlins، کیل های ساختمان، نرده های محافظ و ریل های راهنمای DIN همگی از نوارهای فولادی باریک شکاف دار شروع می شوند. دقت عرض شکاف مناسب به طور مستقیم پایداری ابعادی پروفیل نهایی را تضمین می کند.
ساخت لوله و لوله یکی دیگر از کاربردهای اصلی است. لوله های فولادی جوش داده شده با چرخاندن نوارهای فولادی شکاف دار به شکل دایره ای و درزهای جوشکاری تولید می شوند. کیفیت برش بر گرد بودن لوله و عملکرد اتصال جوش تأثیر می گذارد. بسیاری از کارخانههای لولهسازی بهجای خرید کلافهای اصلی عریض و استفاده از تجهیزات برش داخلی، کویلهای شکافی را خریداری میکنند.
در خودروسازی، از نوارهای فولادی شکاف برای قطعات ساختاری، قطعات تزئینی و لوازم جانبی شاسی استفاده می شود. کارخانه های تولید لوازم خانگی از نوارهای گالوانیزه یا ضد زنگ شکاف برای قاب کابینت استفاده می کنند. صنایع مرتبط با ساخت و ساز از کلاف های شکاف عظیم برای پانل های سقف، نرده ها و اسکلت فلزی استفاده می کنند. مراکز خدمات فولاد، شکاف را به عنوان خدمات پردازش ارزش افزوده برای تولیدکنندگان کوچک و متوسط بدون تجهیزات برش ارائه می کنند.
مزایا، محدودیت ها و مشکلات فنی رایج
برش سیم پیچ فولادی مزایای اقتصادی قابل توجهی را به همراه دارد. اول، تولید سیم پیچ به سیم پیچ پیوسته با سرعت بالا با نرخ بالای استفاده از مواد را متوجه می شود. دوم، عرضهای باریک سفارشیشده را از کویلهای اصلی کارخانهای استاندارد ارائه میکند و هزینههای موجودی مشتری را کاهش میدهد. سوم، کیفیت لبه ثابت و تحمل عرض، نوارهای شکاف را برای خطوط تولید خودکار پایین دست مناسب می کند.
با این حال، بریدن محدودیت های ذاتی نیز دارد. هر پاس برشی باعث اتلاف کوچکی از لبه های برش می شود. اگرچه لبههای ضایعات قابل بازیافت هستند، اما همچنان بازده خالص مواد قابل استفاده را کاهش میدهند. تعمیر و نگهداری ابزار یکی دیگر از عوامل هزینه را تشکیل می دهد: چاقوهای مدور پس از برش طولانی مدت فولاد سخت یا فولاد ضد زنگ نیاز به سنگ زنی یا تعویض منظم دارند.
عیوب عملی مکرر شامل سرگردانی نواری، سوراخهای سنگین، تلسکوپی سیم پیچ و خراشهای سطحی است. سرگردانی نواری از مرکز ضعیف یا کشش ناهموار سرچشمه می گیرد. مشکلات سوراخ کردن بیشتر به دلیل فاصله نادرست چاقو یا فرسودگی تیغه ها ایجاد می شود. سیمپیچهای تلسکوپشده از کنترل کشش ناپایدار ناشی میشوند. خراش های سطحی معمولاً زمانی اتفاق می افتد که نوارها به جداکننده ها یا غلتک های راهنما ساییده شوند. اپراتورهای ماهر و تجهیزات به خوبی نگهداری شده برای به حداقل رساندن این خرابی ها مورد نیاز است.
شکاف کویل فولادی یک فرآیند اساسی تبدیل فلز است که کلاف های اصلی فولادی با عرض وسیع را به نوارهای شکاف باریک آماده برای کاربرد تبدیل می کند. بر اساس اصول برش چاقوی دوار، یک خط شکاف کامل شامل واحدهای باز کردن، تسطیح، برش، کنترل کشش و پس زدن است. انواع مختلف برش با فولاد کربن، فولاد گالوانیزه، فولاد ضد زنگ و محدوده ضخامت های مختلف سازگار است. محصولات اسلیت کویل به طور گسترده صنایع رولفرمینگ، لولهسازی، خودروسازی و ساخت و ساز را تامین میکنند.
اگرچه شکاف کارایی بالا و سفارشیسازی ابعاد انعطافپذیر را ارائه میدهد، کیفیت تولید به میزان چاقو، سفتی درخت و عملکرد سیستم کششی بسیار حساس است. بریدگی، انحراف عرض و آسیب سطح خطرات معمولی هستند که باید در عملیات روزانه کنترل شوند. از آنجایی که تولید مدرن به دنبال اتوماسیون بالاتر و تحمل ابعادی بیشتر است، فناوری خط شکاف به سمت تنظیم خودکار چاقو، تنظیم کشش هوشمند و عملکرد با سرعت بالاتر ادامه میدهد. درک برش کویل فولادی از مهندسان، متخصصان تدارکات و متخصصان تجارت خارجی برای تعریف مشخصات محصول، ارزیابی قابلیت تامینکننده و انتخاب راهحلهای مناسب مواد خام برای پروژههای پایین دستی ساخت فلز پشتیبانی میکند.


