

پیشگفتار: موقعیت اصلی و ارزش کاربردی
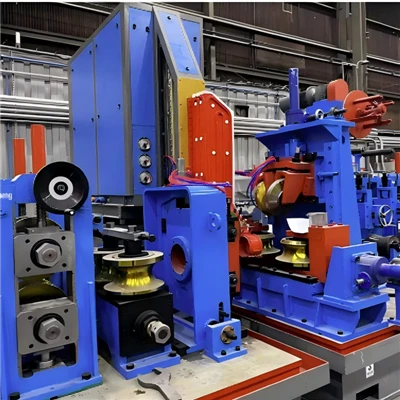
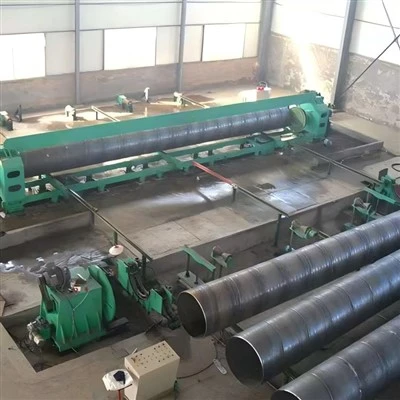
دستگاه لوله جوش مارپیچی یا آسیاب لوله SSAW، تجهیزات صنعتی تخصصی برای تولید لولههای درز مارپیچی از نوارهای فولادی از طریق شکلدهی مارپیچی پیوسته و جوشکاری زیر آب است. مزیت اصلی آن انعطافپذیری است: میتواند لولههای-قطر متفاوتی را با نوارهای فولادی با عرض یکسان بسازد و بالعکس، که آن را برای تولید-در مقیاس بزرگ لولههای-قطر و ضخیم{5}}بزرگ ایدهآل میکند. با راندمان جوش بالا، توزیع یکنواخت تنش جوش و سازگاری گسترده با مواد مختلف فولادی، به عنوان تجهیزات اصلی در بخشهای نفت، گاز طبیعی، مهندسی شهری و انتقال انرژی عمل میکند.
این راهنما شناخت اولیه، ترکیب ساختاری، فرآیندهای عملیات استاندارد، پارامترهای فنی اصلی، تعمیر و نگهداری روزانه، عیبیابی رایج خطا و مشخصات ایمنی را پوشش میدهد. دقت حرفه ای را با قابلیت استفاده عملی متعادل می کند و راهنمایی های ارزشمندی را برای اپراتورهای تجهیزات، کارکنان تعمیر و نگهداری و مدیران تولید ارائه می کند تا کارایی کار را بهبود بخشد، کیفیت محصول را تضمین کند و طول عمر تجهیزات را افزایش دهد.
شناخت پایه و طبقه بندی
تعریف اصلی
دستگاههای لوله جوشکاری مارپیچی، نوارهای فولادی نورد گرم یا سرد{{1} را از طریق یک سری عملیات متوالی و پیوسته به لولههای درز مارپیچی تبدیل میکنند. فنآوریهای اصلی جوشکاری مورد استفاده عبارتند از جوشکاری زیرپودری (SAW) و جوشکاری با فرکانس بالا (HFW) که در میان آنها SAW به دلیل توانایی آن در تولید جوشهای با کیفیت بالا و متراکم، بیشترین استفاده را دارد. فرآیند جوشکاری لبههای نوار فولادی را ذوب میکند و یک جوش مارپیچی پیوسته را تشکیل میدهد که به طور موثر تنش را پراکنده میکند و لولهها را برای کاربردهای-فشار و قطر{7} بالا مناسب میکند.
طبقه بندی تجهیزات
دستگاه های لوله جوش مارپیچ بر اساس طراحی ساختاری و سناریوهای کاربردی آنها به سه نوع اصلی طبقه بندی می شوند که تفاوت های اصلی آن در جدول زیر خلاصه شده است:
|
نوع طبقه بندی |
ویژگی های ساختاری |
سناریوهای کاربردی |
مزایای اصلی |
|
نوع چرخش جلو- |
دستگاه شکل دهی ثابت، مشعل جوشکاری نوسانی، ساختار فشرده |
لولههای نفت/گاز با قطر متوسط (Φ508-1420 میلیمتر). |
عملکرد انعطاف پذیر، تنظیم آسان مشخصات، مناسب برای درجه فولاد X70 |
|
نوع تاب{0}عقب |
مشعل جوش ثابت، دستگاه شکل دهی نوسانی، پایداری بالا |
لوله های فشار قوی-بزرگ (Φ406-2540 میلی متر) |
دقت جوشکاری بالا، مناسب برای درجه فولاد X80 (حداکثر ضخامت دیواره 25.4 میلی متر) |
|
نوع ماشین جوشکاری پرنده- |
ماشین جوشکاری متحرک، با قابلیت ردیابی روی خط-جوشکاری |
لولههای شهری با قطر متوسط/بزرگ-(Φ377-2200mm). |
راندمان تولید بالا، عملکرد مداوم 24 ساعته، سوئیچینگ سریع مشخصات |
ترکیب سازه
دستگاه های لوله جوش مارپیچ از یک طراحی یکپارچه مدولار استفاده می کنند که تعمیر و نگهداری را ساده می کند و امکان پیکربندی انعطاف پذیر بر اساس نیازهای تولید را فراهم می کند. کل دستگاه از 8 واحد عملکردی هسته تشکیل شده است که در میان آنها واحد شکل دهی مارپیچی و واحد جوش حیاتی ترین هستند که به طور مستقیم کیفیت لوله های تمام شده و راندمان تولید کلی را تعیین می کنند.
1. واحد تغذیه و پیش{1} پردازش
به عنوان اولین مرحله از فرآیند ساخت لوله، این واحد وظیفه تهیه مواد اولیه نوار فولادی برای شکل دهی و جوشکاری بعدی را بر عهده دارد. این شامل اجزای کلیدی مانند کویل، تراز، ایستگاه جوشکاری برشی و لب به لب، و صاف کننده لبه است. کویل کننده سیم پیچ فولادی را نگه می دارد و نوار فولادی را با سرعت ثابت به داخل دستگاه می دهد و مجهز به یک دستگاه کنترل کشش برای جلوگیری از لغزش یا انحراف است. تراز کننده از چندین مجموعه غلتک برای اصلاح تاب خوردگی یا تغییر شکل موج استفاده می کند و سطح صاف و ضخامت یکنواخت را تضمین می کند. ایستگاه برشی و جوش لب به لب انتهای نوار را برش می دهد و سیم پیچ های فولادی متوالی را به طور یکپارچه جوش می دهد تا به تولید مداوم برسد. دستگاه لبه فرز را از بین می برد و زاویه لبه را تنظیم می کند و یک لبه تمیز و یکنواخت برای جوشکاری با کیفیت-به وجود می آورد.
2. واحد شکل دهی مارپیچی (هسته)
بر اساس اصل خمش صفحه رول سه-، این واحد نوار فولادی تراز شده را به صورت یک لوله مارپیچی شکل میدهد. این شامل غلتکهای شکلدهی، دستگاههای هدایت کننده، و دستگاههای قبل از خمش است. نوار فولادی از طریق دستگاه هدایت کننده وارد دستگاه فرم دهی می شود و به تدریج با زاویه از پیش تعیین شده (30 درجه -60 درجه) به شکل مارپیچی خم می شود. لبه های نوار به طور دقیق تراز شده اند تا یک شیار V شکل (60 درجه -75 درجه) تشکیل دهند که برای اطمینان از نفوذ کامل جوش بسیار مهم است. دقت تنظیم دستگاه شکل دهی مستقیماً بر گرد بودن لوله خالی، قوام زاویه مارپیچ و کیفیت جوش بعدی تأثیر می گذارد.

3. واحد جوش (هسته)
این واحد وظیفه اتصال لبه های لوله مارپیچی برای تشکیل یک جوش مستمر و قوی را بر عهده دارد. مجهز به دو مشعل جوش داخلی و خارجی، منبع تغذیه جوش، مکانیزم تغذیه سیم و دستگاه بازیابی شار است. SAW تکنولوژی اصلی جوشکاری است که کیفیت جوش عالی و راندمان بالا را ارائه می دهد. مشعل داخلی در داخل لوله خالی نصب می شود، در حالی که مشعل خارجی در خارج ثابت می شود و جوش دو طرفه را امکان پذیر می کند. مکانیسم تغذیه سیم سیم جوش را به طور پایدار به ناحیه جوش تحویل می دهد و شار یک فضای محافظ برای کاهش اکسیداسیون و بهبود کیفیت جوش ایجاد می کند. دستگاه بازیابی شار، شار استفاده نشده را جمع آوری و دوباره استفاده می کند و هزینه های تولید را کاهش می دهد. منبع تغذیه جوش جریان (200-500A) و ولتاژ را برای مطابقت با مواد و ضخامت نوار فولادی تنظیم می کند.
4. واحدهای کمکی کلیدی
واحدهای کمکی از عملکردهای اصلی برای اطمینان از عملکرد روان و خروجی با کیفیت- پشتیبانی میکنند. واحد اندازهگیری و صافکننده از غلتکهای اندازهگیری چندگانه برای کالیبره کردن قطر بیرونی و گردی استفاده میکند و تحمل ابعادی ± 0.2 میلیمتر را تضمین میکند و خمش یا تغییر شکل مارپیچی را اصلاح میکند تا نیاز صافی کمتر یا مساوی 1 میلیمتر بر متر را برآورده کند. واحد برش و تکمیل شامل یک اره پرنده و یک ماشین پخ است: اره پرنده حرکت لوله را به صورت آنلاین دنبال می کند، آن را به طول ثابت با دقت ± 5 میلی متر و حداکثر سرعت 80 متر در دقیقه برش می دهد. دستگاه پخ زنی انتهای لوله را برای از بین بردن سوراخ ها و اطمینان از عمود بودن برای اتصال آسان تراش می دهد. سیستم کنترل مبتنی بر PLC{8}}با صفحه لمسی عملکرد خودکار، تنظیم پارامتر، نظارت بر زمان واقعی و هشدار خطا را امکان پذیر می کند. واحدهای هیدرولیک و روانکاری قدرت پایداری را ارائه می دهند و سایش قطعات را کاهش می دهند و عمر مفید تجهیزات را افزایش می دهند.
فرآیند عملیات استاندارد
پیروی از فرآیند عملیات استاندارد برای تولید ایمن و کارآمد و همچنین تضمین کیفیت محصول ضروری است. این فرآیند به سه مرحله اصلی تقسیم می شود:
1. آماده سازی قبل از راه اندازی
اپراتورها باید از تجهیزات حفاظتی مناسب (کلاه ایمنی، عینک محافظ، دستکش، کفش ایمنی) برای جلوگیری از آسیب استفاده کنند. آنها باید تجهیزات را به طور کامل بازرسی کنند: بررسی کنید که همه پیچهای اتصال سفت باشند، غلتکهای شکلدهنده و مشعلهای جوش در شرایط خوبی بدون سایش یا شل شدن باشند، سیستمهای هیدرولیک و روغنکاری سطح روغن کافی داشته باشند، و سیستم الکتریکی و دستگاههای ایمنی (مانند دکمههای توقف اضطراری) به درستی کار کنند. مواد خام باید آماده شوند: اطمینان حاصل کنید که مواد و مشخصات نوار فولادی (ضخامت، عرض) الزامات تولید را برآورده می کند و نوار عاری از زنگ زدگی، لکه های روغن یا سایر عیوب است. در نهایت، پارامترهای هسته را از طریق صفحه لمسی تنظیم کنید، از جمله زاویه شکل دهی، جریان جوش (200-500A)، سرعت تولید (10-60 متر در دقیقه) و طول برش، مطابق با دفترچه راهنمای تجهیزات.
2. راه اندازی و بهره برداری
برای جلوگیری از آسیب دیدن قطعات، دستگاه را به ترتیب مشخص شده راه اندازی کنید: منبع تغذیه اصلی → سیستم هیدرولیک → سیستم روغنکاری → سیستم آب خنک کننده → واحد تغذیه → واحد شکل دهی → واحد جوش → واحد برش. پس از راه اندازی هر واحد، قبل از اقدام به واحد بعدی، عملکرد آن را از نظر ناهنجاری ها مشاهده کنید. برای بررسی کیفیت شکل دهی، یکنواختی جوش و دقت ابعاد، تولید آزمایشی 3-5 لوله کوتاه انجام دهید. پارامترهایی مانند زاویه شکل دهی یا جریان جوش را در صورت مشاهده مشکلات، تا زمانی که محصولات استانداردهای لازم را برآورده کنند، تنظیم کنید. در طول تولید عادی، اپراتورها باید دستگاه را به طور مداوم کنترل کنند تا از تغذیه نوار فولادی پایدار، جوشکاری یکنواخت و برش دقیق اطمینان حاصل کنند.
3. خاموش کردن و تمیز کردن
برای محافظت از اجزای آن، دستگاه را به ترتیب معکوس راه اندازی خاموش کنید. پس از خاموش شدن، واحد جوش را تمیز کنید تا سرباره جوش و شار استفاده نشده حذف شود، غلتک های شکل دهنده و ابزارهای برش برای از بین بردن زباله ها تمیز شود، و برای تمیز نگه داشتن آن، کل دستگاه را پاک کنید. جزئیات عملیات کلیدی، از جمله زمان اجرا، مقدار تولید، تنظیمات پارامتر، و هرگونه مشکلی را که با آن مواجه میشوید، ثبت کنید تا از انتقال روان به شیفت بعدی اطمینان حاصل کنید.
پارامترهای فنی اصلی
عملکرد دستگاه های لوله جوش مارپیچی با پارامترهای فنی اصلی تعیین می شود که بسته به مدل متفاوت است. جدول زیر یک نمای کلی از پارامترهای کلیدی برای سه مدل اصلی ارائه می دهد که به عنوان مرجعی برای انتخاب تجهیزات و تنظیم پارامتر عمل می کند:
|
مدل |
قطر بیرونی لوله |
ضخامت نوار فولادی |
جریان جوشکاری |
سرعت تولید |
درجه فولاد |
|
SSAW-500 (کوچک) |
Φ160-500mm |
2-8 میلی متر |
200-350A |
10-30 متر در دقیقه |
Q235, Q355 |
|
SSAW-1420 (متوسط) |
Φ508-1420mm |
6-20 میلی متر |
300-450A |
15-45 متر در دقیقه |
X70 |
|
SSAW-2540 (بزرگ) |
Φ406-2540mm |
6-25.4 میلی متر |
400-500A |
20-60 متر در دقیقه |
X80 |
تعمیر و نگهداری روزانه
تعمیر و نگهداری منظم برای افزایش طول عمر تجهیزات، کاهش فرکانس خطا و تضمین تولید پایدار بسیار مهم است. از اصل "بازرسی منظم، تعمیر و نگهداری به موقع و تعویض در صورت نیاز" پیروی می کند و به چهار چرخه تقسیم می شود:
تعمیر و نگهداری روزانه
قبل از راه اندازی و بعد از خاموش شدن انجام می شود. سطح روغن سیستم های هیدرولیک و روانکاری را بررسی کنید، در صورت لزوم روغن را تکمیل کنید. زباله ها و سرباره جوش را از واحد جوشکاری و غلتک های شکل دهنده تمیز کنید، پیچ های شل را ببندید و از عملکرد صحیح سیستم آب خنک کننده با دمای آب 25-40 درجه اطمینان حاصل کنید.
تعمیر و نگهداری هفتگی
غلطکهای شکلدهی و مشعلهای جوش را از نظر سایش بررسی کنید، مکانیسم تغذیه سیم را تنظیم کنید تا از تحویل سیم پایدار اطمینان حاصل کنید، فیلترهای سیستم هیدرولیک را برای حذف ناخالصیها تمیز کنید، سفتی زنجیرهها و تسمهها را بررسی کنید، و تمام اجزای چرخان (مانند یاتاقانها) را روغن کاری کنید.
تعمیر و نگهداری ماهانه
جریان و ولتاژ جوش را برای اطمینان از دقت کالیبره کنید، دقت برش اره پرنده را بررسی کنید و در صورت نیاز تیغه های اره فرسوده را تعویض کنید، سیستم هیدرولیک را از نظر نشتی بازرسی کنید و مهر و موم های قدیمی را جایگزین کنید، و برای جلوگیری از خطرات ایمنی، یک بررسی جامع از خطوط برق انجام دهید.
تعمیر و نگهداری سالانه
دستگاه را به طور کامل جدا کرده و تمیز کنید، قطعات به شدت فرسوده را جایگزین کنید (به عنوان مثال، غلتک های شکل دهنده، یاتاقان ها)، روغن هیدرولیک و روان کننده را تعویض کنید، عملیات ضد زنگ زدایی و ضد خوردگی را روی قاب دستگاه انجام دهید، و از سازنده تجهیزات دعوت کنید تا یک بازرسی جامع برای شناسایی عیوب احتمالی انجام دهد.
عیب یابی عیب رایج
در حین تولید، دستگاه های لوله جوش مارپیچ ممکن است دچار ایراداتی شوند که بر پیشرفت تولید و کیفیت محصول تأثیر می گذارد. جدول زیر عیوب رایج و راه حل های عملی مربوطه را برای تفکیک سریع فهرست می کند:
|
پدیده خطا |
راه حل ها |
|
سوراخ هوای جوش/جوشکاری ناقص |
شار غیرمجاز را جایگزین کنید، موقعیت مشعل جوشکاری را برای تراز دقیق تنظیم کنید، جریان و ولتاژ جوش را کالیبره کنید، لکه های روغن یا زنگ زدگی لبه های نوار فولادی را تمیز کنید. |
|
شکل گیری نامنظم لوله |
زاویه شکل دهی را مجددا کالیبره کنید، غلتک های فرم دهنده فرسوده را جایگزین کنید، کشش uncoiler را برای اطمینان از تغذیه یکنواخت تنظیم کنید، و از نوارهای فولادی با ضخامت ثابت استفاده کنید. |
|
انحراف طول اره پرنده |
پارامترهای طول برش را تنظیم مجدد کنید، سرعت ردیابی اره پرنده را برای مطابقت با حرکت لوله کالیبره کنید، و تیغه های اره فرسوده را جایگزین کنید. |
|
نویز/ارتعاش غیر عادی |
پیچهای اتصال شل را ببندید، یاتاقانهای فرسوده یا غلطکهای شکلدهنده را جایگزین کنید، فشار سیستم هیدرولیک را برای اطمینان از پایداری تنظیم کنید، و سفتی زنجیر و تسمه را تنظیم کنید. |
مشخصات ایمنی
دستگاههای لوله جوش مارپیچ، تجهیزات مکانیکی در مقیاس بزرگ هستند که شامل فرآیندهای جوشکاری الکتریکی، هیدرولیک و{1}در دمای بالا میشوند، بنابراین ایمنی اولویت اصلی است. اپراتورها برای جلوگیری از حوادث باید به شدت به مشخصات زیر پایبند باشند:
اپراتورها باید قبل از شروع به کار، آموزش حرفه ای دریافت کنند، ارزیابی ها را بگذرانند و گواهی صلاحیت بهره برداری را دریافت کنند. آنها باید همیشه در طول کار از تجهیزات حفاظت کار مناسب استفاده کنند. تجهیزات اطفاء حریق باید به راحتی در محل جوشکاری موجود باشد و سیگار کشیدن یا نگهداری مواد قابل اشتعال اکیداً ممنوع است. در حین کار، اپراتورها نباید به اجزای متحرک (مثلاً غلتک های شکل دهنده، مشعل های جوشکاری) دست بزنند یا پوشش محافظ تجهیزات را باز کنند. هنگام تنظیم پارامترها، تمیز کردن یا عیب یابی، دستگاه باید خاموش شود و منبع تغذیه اصلی قطع شود و علامت "بدون بسته شدن، تحت تعمیر و نگهداری" نمایش داده شود. هر گونه ناهنجاری در حین کار باید باعث خاموش شدن فوری برای جلوگیری از آسیب دیدن تجهیزات یا آسیب شخصی شود. بارگذاری بیش از حد دستگاه ممنوع است و محل تولید باید تمیز و بدون مانع نگه داشته شود. برای بهبود آگاهی ایمنی اپراتورها و قابلیتهای واکنش اضطراری باید آموزشهای ایمنی منظم و تمرینهای اضطراری انجام شود.
نتیجه گیری
دستگاه لوله جوش مارپیچی تجهیزاتی حیاتی برای تولید لولههای فولادی با قطر-قطر و ضخیم-بزرگ است که عملکرد آن مستقیماً بر راندمان تولید، کیفیت محصول و عمر مفید تجهیزات تأثیر میگذارد. این راهنما به طور جامع تمام جنبه های ضروری تجهیزات، از شناخت اولیه تا عملیات ایمنی را پوشش می دهد. همانطور که صنعت تولید به سمت تولید هوشمند و سبز حرکت می کند، دستگاه های لوله جوش مارپیچی به ادغام فناوری های پیشرفته ادامه می دهند و کارآمدتر و کاربرپسندتر می شوند. با پیروی از دستورالعملهای این سند، اپراتورها و پرسنل تعمیر و نگهداری میتوانند از عملکرد ایمن و کارآمد دستگاه اطمینان حاصل کنند، ارزش آن را به حداکثر برسانند و از توسعه با کیفیت{6} صنایع کلیدی مانند نفت، گاز طبیعی، و مهندسی شهری حمایت کنند.